Artykuł sponsorowany
Jak zużycie elektrod obniża powtarzalność zgrzein w kolejnych partiach produkcyjnych
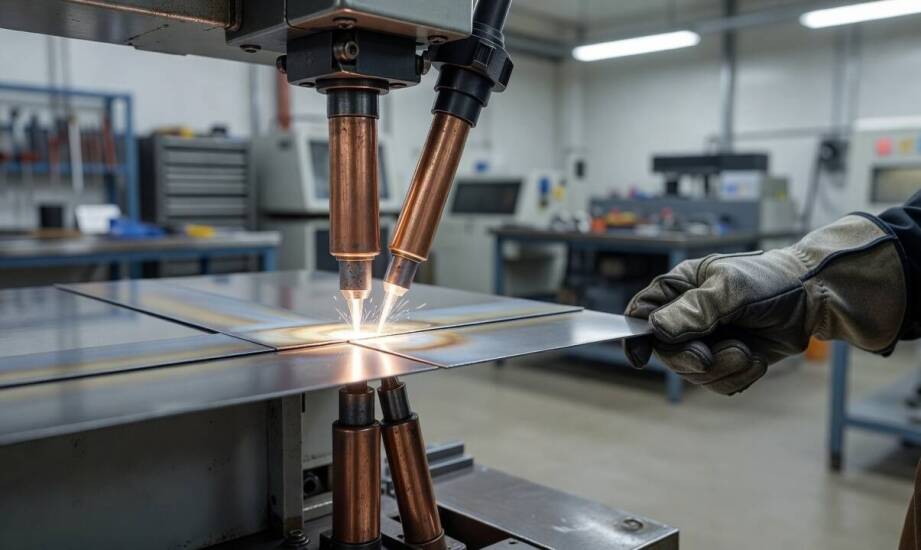
W linii produkcyjnej pierwsze sztuki po rozpoczęciu cyklu prezentują się poprawnie – punkty łączące mają równomierny kształt i odpowiednią wytrzymałość na ścinanie. Po wykonaniu kilkudziesięciu kolejnych detali elementy zaczynają się różnić. Część z nich staje się mniejsza, inne wykazują ślady wyrzutu stopionego metalu, a wyniki testów mechanicznych spadają poniżej wymagań technologicznych. Podobny scenariusz dotyka wielu zakładów zajmujących się seryjną obróbką, gdzie stabilność parametrów zostaje zaburzona przez ukryte, fizyczne zmiany w maszynach.
Przeczytaj również: Najczęstsze pytania dotyczące geodezji - odpowiedzi ekspertów
Wpływ zużycia elektrod na rozkład ciepła i kształt zgrzeiny
Powiększenie średnicy powierzchni roboczej to bezpośredni skutek zużycia końcówek elektrod. Zjawisko to zmniejsza gęstość prądu w strefie styku i obniża maksymalną temperaturę osiąganą w materiale. Jądro łączenia formuje się przez to wolniej i osiąga znacznie mniejsze wymiary w kolejnych etapach pracy urządzenia. Pomiary inżynieryjne potwierdzają, że powiększona powierzchnia styku wymusza na maszynie dostarczanie znacznie większej energii, aby wygenerować prawidłowy przetop. Zignorowanie rozszerzenia końcówki wyraźnie redukuje objętość powstającej struktury. Zachowanie początkowych ustawień przy zdeformowanej powierzchni miedzi prowadzi bezpośrednio do osłabienia wytrzymałości mechanicznej elementu.
Przeczytaj również: Szlifowanie odlewów żeliwnych: kluczowe narzędzia i techniki stosowane w branży
Powtarzalność oporu kontaktowego zależy również od czystości powierzchni metali oraz stałego docisku ramion zgrzewarki. Tlenki, oleje technologiczne lub zanieczyszczenia poprodukcyjne zwiększają opór w sposób nieregularny, powodując lokalne przegrzewanie materiału roboczego. Stały nacisk narzędzia zapewnia równomierny kontakt i przewidywalny przepływ prądu przez cały cykl. Brak bieżącego sprawdzania tych parametrów środowiskowych skutkuje tym, że kolejne zlecenia wykazują duże rozbieżności w testach niszczących na ścinanie.
Przeczytaj również: Dlaczego buty chłopięce 32 powinny być dostosowane do różnych aktywności sportowych?
Przemysłowa obróbka detali, taka jak zgrzewanie punktowe blach, odgrywa kluczową rolę w seryjnym łączeniu cienkich elementów konstrukcyjnych, obudów maszyn oraz mebli loftowych. Utrzymanie stabilnej powtarzalności wymaga specjalistycznej wiedzy technologicznej i precyzyjnie skalibrowanego parku maszynowego. Zaawansowane procesy łączenia metali realizuje firma ATR-METAL, dostarczając komponenty dla klientów przemysłowych z regionu Śląska. Odpowiednie zarządzanie cyklem życia używanych narzędzi stanowi fundament zapewnienia parametrów, jakich wymagają partnerzy biznesowi z sektora b2b.
Jak kontrolować parametry procesu między partiami?
Zmieniona średnica jądra czy nagły spadek siły zrywającej to wyraźne ostrzeżenia płynące już z pierwszych próbnych sztuk nowej partii. Obecność ekspulsji, czyli silnego wyrzutu płynnego materiału poza strefę obróbki, wskazuje jednoznacznie na zaburzenia ustawień. Doświadczeni operatorzy obserwują też drobne zmiany wizualne wokół samego łącznika, na przykład głębsze wgniecenia dociskowe lub nienaturalne przebarwienia termiczne na powłoce zewnętrznej blachy.
Podstawowy model weryfikacji sprzętu opiera się na dokładnej ocenie wymiarowej narzędzi roboczych. Technicy sprawdzają średnicę samej końcówki, obecność ukrytych pęknięć oraz nagromadzenie wypalonych tlenków. Cykl życia dobrej jakości profilu szacuje się na kilka tysięcy punktów, zależnie od specyfiki obrabianego stopu. Wykrycie nieprawidłowości na etapie inspekcji wymusza mechaniczne frezowanie profilu lub całkowitą wymianę elementu. Kolejny etap to krótka próba referencyjna przeprowadzana na kilku fragmentach materiału. Zebrane podczas niej wyniki operatorzy porównują z dokumentacją z początku zmiany, korygując odpowiednio natężenie bazowe lub ciśnienie układu pneumatycznego.
Jakość finalnych wyrobów w produkcji seryjnej nigdy nie zależy wyłącznie od początkowych ustawień paneli sterujących. Trwałość oraz docelowa siła nośna łączeń wymagają stałego diagnozowania stanu wyeksploatowania elementów mających kontakt z metalem, co nabiera znaczenia przy wielozmianowych cyklach wytwórczych. Rygorystyczna kontrola procesów, połączona z właściwym harmonogramem napraw, utrzymuje stabilne właściwości mechaniczne w skali całej partii produktów, minimalizując wolumen detali klasyfikowanych jako odpad.
Kategorie artykułów
Polecane artykuły

Lakierowanie paneli winylowych i wykładzin sportowych - dlaczego warto?
Lakierowanie paneli winylowych i wykładzin sportowych to proces, który przynosi wiele korzyści. Inwestycja w tę usługę wpływa na trwałość i estetykę powierzchni, co jest szczególnie istotne w obiektach o dużym natężeniu ruchu. Zastosowania tego rozwiązania są różnorodne, a jego popularność rośnie wś

Badania geologiczne we Wrocławiu – jak przygotować się do inwestycji budowlanej?
Badania geologiczne odgrywają kluczową rolę w procesie inwestycji budowlanych, umożliwiając ocenę warunków gruntowych i wodnych. Dzięki nim można uniknąć problemów związanych z osiadaniem czy zalewaniem obiektów. Wrocław, dynamicznie rozwijające się miasto, stawia przed inwestorami wyzwania wymagają